

轴承常见故障有哪些?异响、发热、振动背后的原因
轴承常见故障有哪些?异响、发热、振动背后的原因
- 2026/10/22 16:44:43
真正"突然死掉"的轴承极少。
绝大多数轴承在彻底报废之前,都给过提示:
·先是声音变了,多了一点沙沙声、嗡嗡声;
·然后温度上去了,平时 60℃ 的位置变成 80℃;
·接着振动超标了,地脚螺栓开始松动,焊缝开始出现裂纹;
·最后才是一次性的卡死、冒烟、停机。
异响、发热、振动,就是轴承失效的三张提前寄到的通知书。
一、轴承故障分两大类
区分故障模式,最有效的分类方法是按"这是正常寿命到了,还是被折腾坏的"来分。

业内普遍经验是:
真正用满设计寿命的轴承是少数,大部分提前退场,原因大多集中在润滑不良、安装不当、密封破坏、配合异常等几类。
这句话直接决定维修思路:
轴承坏了只换新的,等于只治了表症,没治病根。
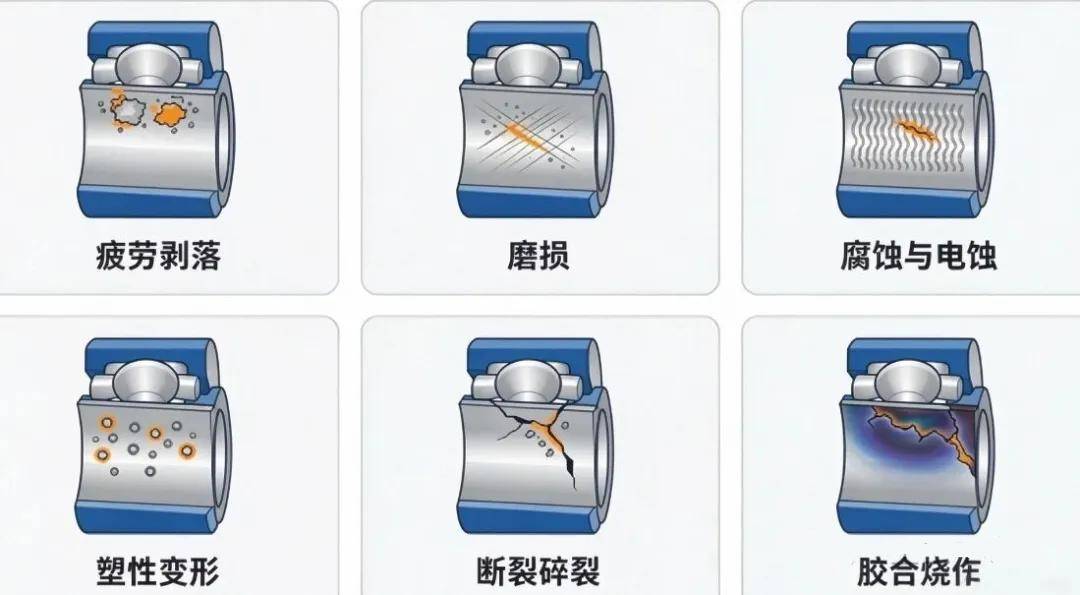
滚道或滚动体表面出现一小片一小片的金属剥落,边缘不规则,像被抠掉了一层皮,周围材料还带着原有的光泽。
成因很直白:
滚动体每滚过一次,接触区表层就要经历一次"压上去———松开"的应力循环。
循环次数积累到一定程度,表层或次表层萌生裂纹,裂纹扩展、连通,最后整块金属片脱落,形成凹坑。
掉下来的坑又变成新的应力集中点和磨粒来源,于是剥落加速、振动加大、噪声上升,如此恶性循环。
判断要点:
·剥落范围不大、边缘干净、其他部位良好→ 更接近寿命到了,按选型、载荷、转速来复核寿命;
·剥落面积大、伴随严重变色或磨损→ 别急着归根于疲劳,需要先看润滑和污染。
滚动体、滚道、保持架接触面出现材料损失,游隙变大。常见两种:
·磨粒磨损:外部进入的粉尘、铁屑、密封磨损碎屑,在滚道里被反复碾压,形成有方向性的细长划痕。滚道发暗、发毛,游隙迅速增大。
·粘着磨损(擦伤):润滑膜被破坏,金属直接接触,局部焊接被撕开,表面出现粗糙撕裂痕迹,亮斑与暗斑交错。
现场线索:拆下来看到一圈黑色或灰暗划痕,先别问"轴承怎么这么不耐磨",先问"密封是不是废了、加油工具是不是脏了、装配环境是不是有铁屑"。
这三类外观差别很大,务必分开看:
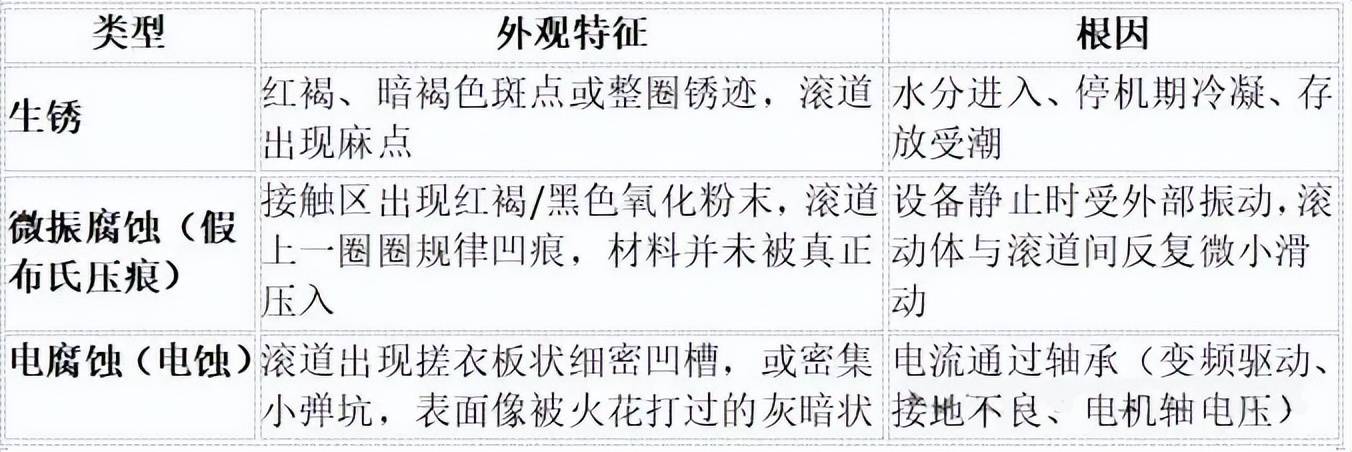
这三类特别容易误判:
·把微振腐蚀当成"轴承坏了" → 真正地问题常常在停机待机状态或外部振源;
·把电蚀当成润滑不良→ 最应该去查接地、变频器、轴电压旁路。
滚道或滚动体表面出现一圈间距均匀的凹坑,像被什么东西压过。
·真布氏压痕:设备静止或低速时受冲击、卡阻、过大轴向力,把滚动体形状"印"到滚道上。运转时每转一圈响一次,噪声呈明显周期性。
·异物压入:切屑、砂粒被夹进接触区压出坑,坑周围常能看到被压入的硬质颗粒。
典型触发场景:铜棒直接敲击套圈、压力机顶在套圈上装配、异物没清理就合盖。
套圈、滚动体出现裂纹甚至断开。常见诱因:过载、安装受力不均、配合过盈太大把外圈撑裂、材料或热处理缺陷、异常温升后急冷。
这类后果往往不只是换轴承——碎片能把齿轮、轴、密封、端盖一起带走。
高速、重载、润滑不足时,接触区瞬时高温使润滑膜破裂,金属直接接触焊合又被强行撕开,表面出现明显撕裂与变色(蓝、紫、黄褐),尺寸精度失效。
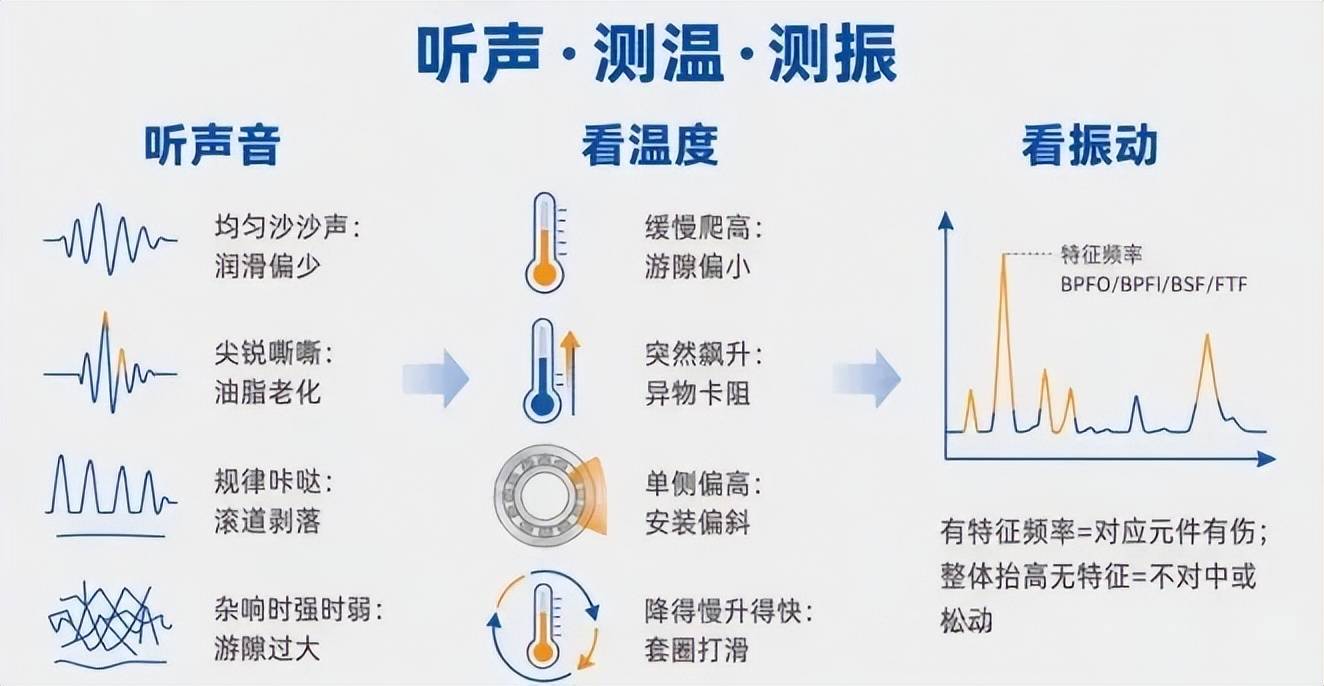
这是现场最需要也是很有必要的部分。
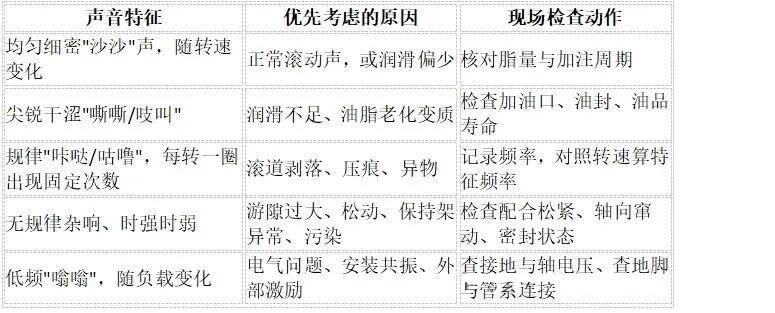
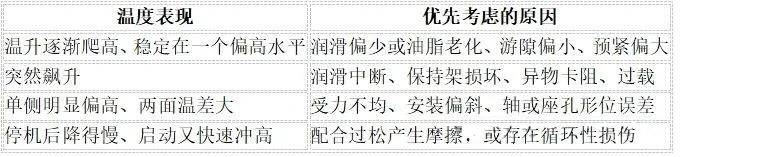
常见工程判据(以设备技术文件、油品和轴承说明书为准):
轴承外圈温升一般控制在 40K 以内,表面温度通常不超过约 95℃;
高速、重载、高温特殊工况另有专门限值。
温度判断的关键不是绝对值,而是趋势——即和自己比、和历史曲线比。
振动的价值在于能定位到具体部件。滚动轴承有四组特征频率:
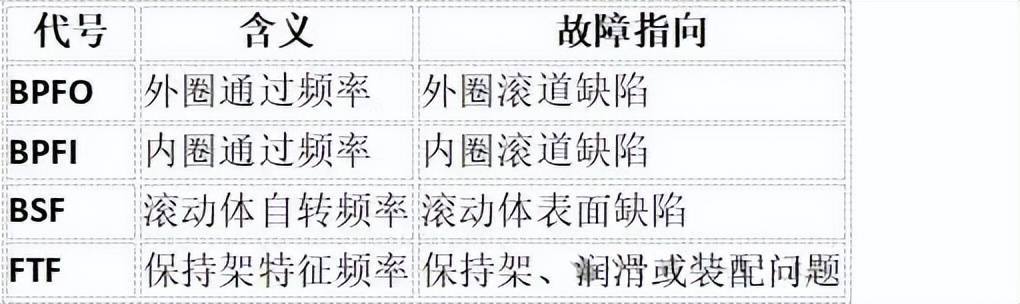
现场实用逻辑:
·频谱里出现某一组特征频率及其谐波→ 对应元件有伤;
·高频共振段能量抬升→ 往往是损伤早期,比温度、比声音都更敏感;
·振动整体抬高但没有清晰特征频率→ 更可能是松动、不对中、不平衡、基础刚度不足等原因,不要一上来就怀疑轴承。
这点特别重要:
很多"轴承振动大",其实轴承只是受害者。
真正的原因可能是没对中、底脚刚性差、管道应力拉扯等。
换下来的轴承,是最便宜的故障分析报告。三步走:
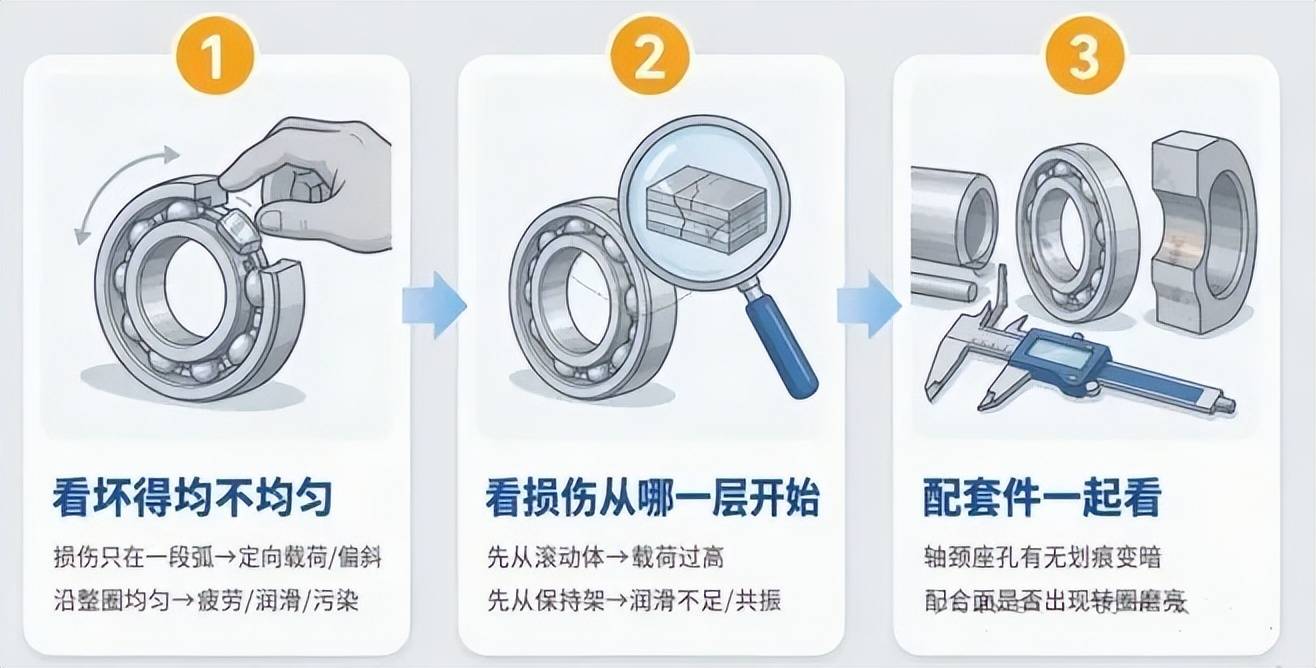
第 1 步:看"坏得均不均匀"
把轴承轻轻转动,逐圈摸一遍:
·损伤只在一段弧上 → 定向载荷、单向受力、安装偏斜或轴/座孔不圆;
·损伤沿整圈均匀分布 → 更接近疲劳寿命、润滑、污染或过载这类全局原因;
·只在内圈或只在外圈 → 结合载荷方向、配合松紧、热膨胀方向判断。
第 2 步:看"损伤从哪一层开始"
·先从滚动体开始→ 载荷过高、润滑膜强度不足;
·先从滚道开始→ 疲劳、污染、电蚀;
·先从保持架开始→ 润滑不足、共振、装配变形、高速稳定性;
·密封附近有泥状物、乳化、变色 → 水或粉尘已进入。
第 3 步:连配套件一起看
只验轴承不验轴和座孔,等于只验尸不验现场。必须同步检查:
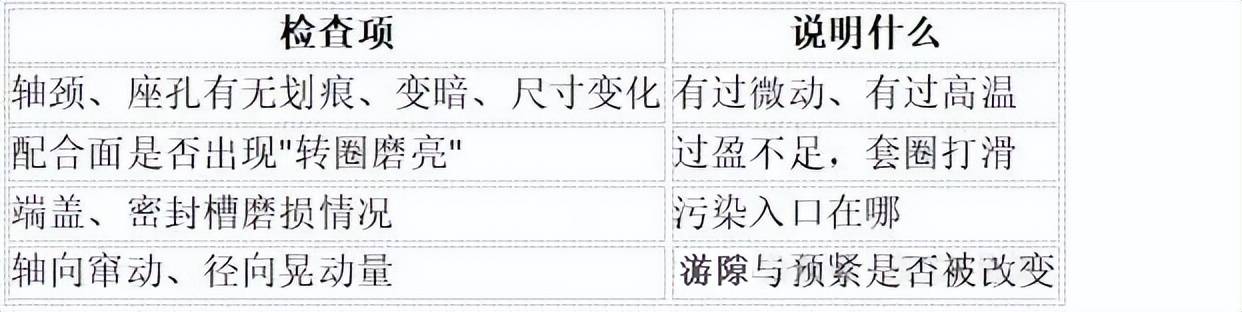
常见"好心办坏事"的动作:
·加脂过多:这是现场最普遍的错误。充填过满导致搅拌发热,温度反而升高,于是有人再补一次脂→ 更热。一般工程经验是填充轴承内部自由空间的 1/3~1/2,高速工况则更少,具体按轴承尺寸、转速与油脂厂家推荐执行。
·润滑脂混用:不同稠化剂、不同添加剂体系混用可能变稀、流失或结块。换脂必须彻底清理,别"接着打"。
·油脂到期不换:外观"看着还有"不代表还能用,油脂氧化、添加剂消耗是看不出来的。
·加油工具本身是脏源:油枪、油管、桶口积灰,等于每次保养都在往里送磨粒。
·进水乳化:油脂变白、变乳、发软,基本可以判定水进来了。
·铜棒敲、压力机直接顶套圈→ 滚动体压痕,装完当场埋雷;
·热装温度过高→ 常见工程控制是加热温度不超过 120℃,最高不宜超过 150℃,且必须避开明火直烤;温度过高会影响硬度、损伤保持架与密封;
·感应加热器未控温或升温过快,同样危险;
·压装时不同轴、偏斜,套圈受额外弯矩;
·配合选择没考虑工况:热膨胀大的位置用了错误公差,运行后游隙被吃掉、卡死;停机后套圈收缩产生微动磨损;
·游隙未复核:装到轴上、装进座孔后径向游隙会收缩,高温工况还要扣除热膨胀——"库里的游隙"不等于"运行中的游隙"。
装配时没清洗、密封选型不匹配工况、密封唇口老化、呼吸口没有防护、冲洗水直接冲密封面——粉尘和水就是靠这些通道进去的。
判断口诀:轴承一拆,先看密封;密封完好,先看润滑;润滑正常,再看载荷与安装。
不是每个现场都要上振动分析仪,按能力递进即可:
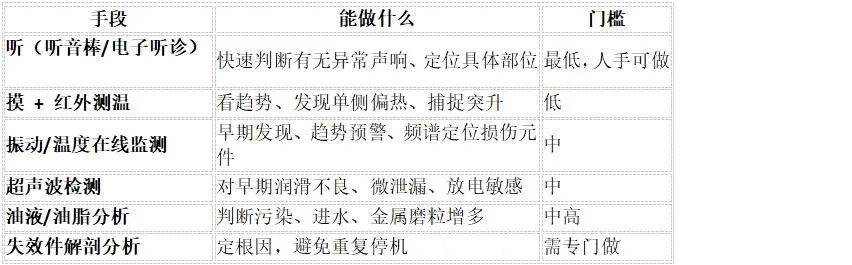
最有价值的组合其实也是最朴素:
固定的巡检路线 + 固定的测温点 + 记录曲线。
轴承失效是有过程的,过程能被记录下来,就能被提前发现。
误区一:温度高,就打一次脂。
温度高有十种原因,润滑不足只是其中一种。
如果是加脂过多、游隙过小、不对中或负载异常导致的温升,再补脂只会更热。
先判断趋势和原因,再决定动不动润滑。
误区二:轴承一响就换。
换了之后根因还在,新轴承坏得比旧的更快。
而且现场经常碰到:
真正发出异响的不是轴承,而是轴承座松动、联轴器、齿轮啮合。
换轴承之前先花十分钟,确认响声是不是来自这个轴承。
误区三:把"换个更贵的""换个更大一号的"当万能药。
不查载荷、不核算游隙、不复核配合,只是把问题换了个包装。
轴承是精密配合件,贵不等于对,大也不等于对。
轴承不是一个会突然坏的零件,它是一个会一步步把征兆摆在声音、温度、振动上的零件。
·看症状:异响、发热、振动,三条路各有各的方向;
·看失效形貌:剥落、磨损、腐蚀、压痕、断裂、烧伤,六种长相各有根因;
·验尸:坏得匀不匀、从哪层开始、配套件状态如何;
·抓根因:润滑、安装配合、污染密封,是提前失效最常见的三大来源。